極厚板溶接における多層溶接とパス設計の考え方
 tritechno_admin
本稿は「極厚板溶接技術シリーズ」の第4回として、極厚板溶接における多層溶接とパス設計の考え方について整理する。
結論
極厚板の溶接では、単一パスで継手全体を形成することは難しく、多層溶接が基本的な施工方法となる。
このとき、各パスの入熱、パス間温度、ビード配置、溶接順序は、最終的な継手性能や溶接欠陥の発生に影響を与える重要な要素となる。
したがって、多層溶接は単に溶接金属を積み重ねる作業ではなく、熱履歴と継手性能、さらに施工上の欠陥抑制を考慮したパス設計の問題として捉える必要がある。
特に極厚板では、「何パスで溶接するか」だけでなく、「どの位置に、どの順序で、どの程度の入熱で溶接金属を積層し、どのような熱履歴を形成するか」という視点が重要となる。
溶接における「パス」とは
溶接における「パス」とは、溶接トーチや電極を移動させて行う1回の溶接経路を指す。一般には、1回のパスによって1本の溶接ビードが形成される。
比較的薄い板では、少ないパス数で継手を形成できる場合がある。一方、板厚が大きく、1回の溶接だけでは開先を充填できない場合には、複数のパスを積み重ねる多層溶接が行われる。
極厚板では多数のパスが必要となるため、単純な開先の充填だけではなく、各パスが相互に及ぼす影響を考える必要がある。
極厚板ではなぜパス設計が重要になるのか
極厚板の溶接では、板厚が大きいため、開先内に多数の溶接パスを積層して継手を形成することが多い。
この場合、各パスは単独で完結するものではなく、前後のパスによる熱影響を受けながら溶接部全体を構成する。
また、板厚が大きくなるほどパス数が増加し、溶接部に加わる熱履歴も複雑になる。
そのため、溶接順序やビード配置によって、熱影響部(HAZ)や溶接金属の組織・特性が変化する可能性がある。
このような背景から、極厚板溶接では多層溶接におけるパス設計が重要な技術論点となる。
溶接パス数は板厚だけでは決まらない
一般に、板厚が大きくなるほど開先を充填するために必要な溶接金属量が増えるため、必要な溶接パス数も増加する。しかし、パス数は板厚だけで一意に決まるものではない。
図1に、同程度の板厚を想定した多層溶接の積層方法の例を模式的に示す。
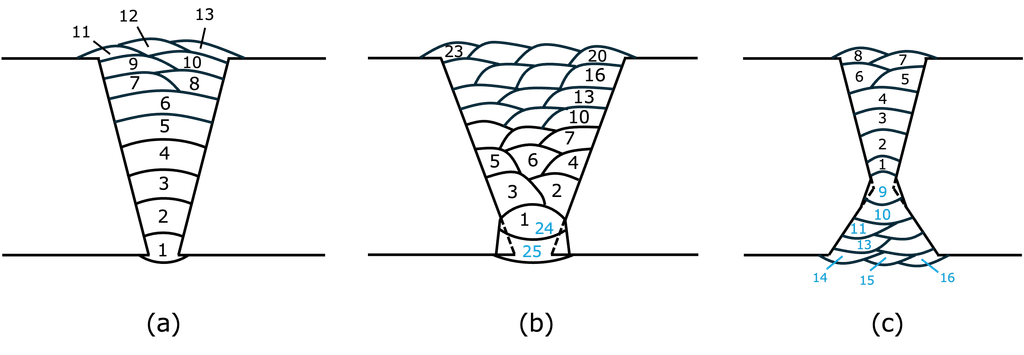
(a) 片面V開先・裏波溶接、(b) 片面V開先・裏はつりあり、(c) 両面V開先(X開先)
※パス数およびビード形状は積層方法の違いを説明するための模式例であり、
特定の板厚・溶接条件に対する標準的なパス数を示すものではない。青字は裏面側から施工するパスを示す。
例えば、図1(a)のように、裏面側から溶接できない構造では、片面V開先として初層で裏波を形成し、片面側から積層する方法が考えられる。肉厚配管等の自動GTAWは、その具体例として挙げられる。
一方、裏面側から施工できる場合には、図1(b)のように片面V開先の表側から積層した後、初層部を裏はつりして裏側から溶接する方法や、図1(c)のように両面V開先(X開先)として両側から積層する方法が考えられる。後者では、片面開先と比較して開先断面積を小さくするとともに、表裏の溶接によって角変形の抑制を図れる場合がある。
このように、同じ板厚であっても、構造物へのアクセス性、開先形状、溶接方法、溶接姿勢、変形管理などの施工条件によって、開先断面積や1パス当たりの溶着量、ビード配置は変化する。その結果、必要なパス数や積層順序も異なる。
したがって、「板厚○mmなら○パス」という単純な対応関係でパス数を決めることはできない。
しかし、極厚板溶接でより重要なのは、「何パス必要か」を求めることだけではない。
図1のパス番号に着目すると、多層溶接では、先に施工されたパスやその周辺の母材が後続パスによって繰り返し再加熱されることが分かる。また、両面溶接では、片面側の施工後に裏はつりを行い、反対側から溶接を進める場合もある。
つまり、パス数やビード配置、積層順序の違いは、単に必要な溶接金属量や施工時間の違いを意味するだけではない。どの位置が、いつ、どの程度加熱・再加熱されるかという熱履歴そのものにも影響を与える。
パス数だけでなく「熱履歴」を考える
多層溶接においては、各パスの入熱だけでなく、後続パスによる再加熱の影響も考慮する必要がある。
後続パスによる熱履歴は、場合によっては組織の改善や硬化部の緩和に寄与する一方、過度な熱の重畳は靭性低下や特性ばらつきにつながる可能性もある。
また、パス間隔や積層順序が変わると、各部位が受ける熱サイクルも変化する。
さらに、開先内でどの位置にビードを配置するかは、溶込みや融合不良、割れといった溶接欠陥の抑制にも関係する。
このため、多層溶接では「どの位置に、どの順序で、どの程度の入熱で溶接金属を積層するか」が重要となる。
すなわち、パス設計は施工手順であると同時に、溶接部の性能と健全性を左右する設計要素といえる。
溶接条件が熱履歴と靱性に及ぼす影響
多層溶接において熱履歴を考える必要がある理由の一つに、溶接条件によって溶接部の組織や機械的特性が変化することが挙げられる。
図2に、結晶粒微細化によって低温靱性を確保した低温用鋼を想定し、溶接条件とボンド部靱性の関係を概念的に示す。
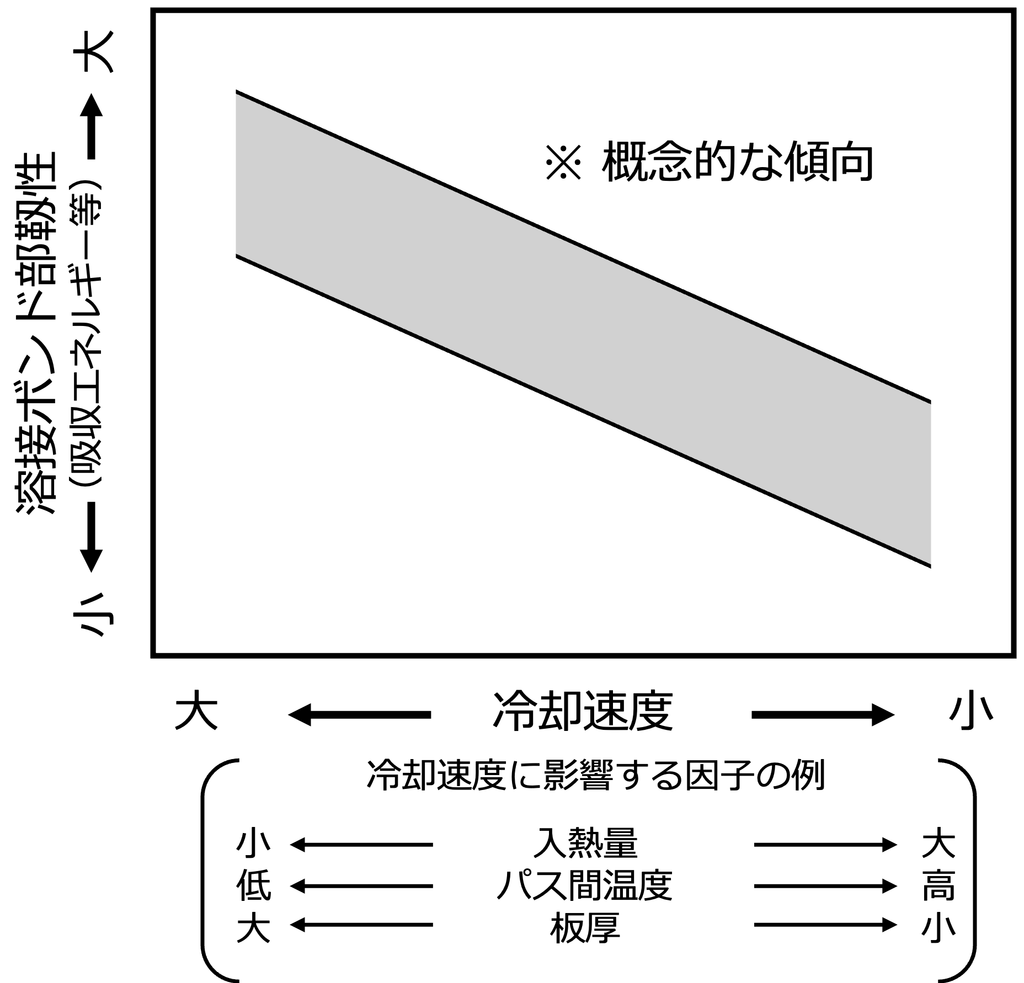
※ 結晶粒微細化によって低温靱性を確保した低温用鋼を想定した概念図であり、定量的な関係を示すものではない。
※日本溶接協会「接合・溶接技術Q&A:低温用鋼の溶接部靱性に及ぼす溶接入熱,予熱,パス間温度の影響について教えてください。」を参考に著者作成。
溶接入熱の増加やパス間温度の上昇は、溶接部の冷却速度を小さくする方向に作用する。一方、板厚の増加は熱の散逸を促し、冷却速度を大きくする方向に作用する。結晶粒微細化によって低温靱性を確保した低温用鋼では、冷却速度が小さくなる条件において、HAZの結晶粒粗大化などを通じてボンド部の靱性が低下する場合がある。
ただし、図2はこうした関係を概念的に示したものであり、その影響の程度は鋼材や溶接条件によって異なる。
さらに、極厚板の多層溶接では、一つの位置が単一の熱サイクルだけを経験するとは限らない。後続パスによる再加熱を受けるため、個々のパスの入熱だけでなく、複数のパスによって形成される熱履歴全体を考える必要がある。
この観点から、多層溶接のパス設計は、単に開先を効率よく充填するための施工計画ではなく、パス数、ビード配置、積層順序、各パスの入熱を組み合わせ、溶接部に生じる熱履歴を制御する問題として捉えることができる。
特許文献からみた示唆
特許文献にも、多層溶接におけるパス設計の重要性を示す例が見られる。
例えば、前回取り上げた特許6950294では、厚鋼板の多層溶接において、入熱量と溶接金属の積層間隔(ビード間の空間的な距離)の関係を一定範囲に制御する考え方が示されている。
この文献は、入熱を単独で扱うのではなく、ビードをどの位置に配置するかという空間的な条件と組み合わせて設計する例として読むことができる。
また、JP2004-276117Aでは、極厚鋼板の多層サブマージアーク溶接において、2パス目のビード配置に着目し、高温割れや融合不良の抑制を図る技術が提案されている。
このような文献からは、多層溶接におけるパス設計が、単に溶接金属を積み重ねる順序の問題ではなく、熱履歴、ビード配置、欠陥抑制を含む施工設計の問題であることがうかがえる。
特に極厚板では、開先内の各部位が受ける熱履歴が複雑になるため、入熱量やビードの配置・積層方法をどのように組み合わせるかが、継手性能の確保において重要になると考えられる。
まとめ
極厚板溶接における多層溶接では、各パスの入熱、パス間温度、ビード配置、溶接順序が相互に関係しながら継手性能や溶接欠陥の発生に影響を与える。
また、必要なパス数は板厚だけで決まるものではない。開先形状、構造物へのアクセス性、溶接方法、溶接姿勢、変形管理などの施工条件によって、開先断面積やビード配置が変化し、必要なパス数や積層順序も異なる。
さらに極厚板では、多数のパスによる加熱と再加熱が繰り返されるため、溶接部が経験する熱履歴も複雑になる。
そのため、多層溶接は単なる積層作業ではなく、「何パスで溶接するか」だけでなく、「どの位置に、どの順序で、どの程度の入熱を与えるか」を考え、熱履歴と材料特性、さらに施工上の欠陥抑制を踏まえて設計する必要がある。
この点が、極厚板溶接における施工条件設計の難しさであり、技術開発上の重要な論点であると考えられる。
次回予告
次回は、極厚板溶接における高能率化と自動化の考え方について整理する。
※ 本記事は公開された特許文献および一般的知見に基づく整理であり、個別の施工条件や適用技術を示すものではありません。また、実際の適用条件とは異なる可能性があります。
− 執筆者 −
鳥形 啓輔
技術士(金属部門)・国際溶接技術者(IWE)・知的財産アナリスト(特許)
金属材料・溶接接合を専門領域とし、溶接施工、材料特性、製造技術などの観点から、公開文献・特許情報をもとに技術的な整理・考察を行っています。
→ [技術士事務所トリテクノサービスについて]